工业工件表面清理技术 去除氧化皮、残盐与残油的关键方法
在机械制造与材料加工领域,工件表面的清洁度直接影响后续加工质量、涂层附着力以及产品的最终使用寿命。尤其是经过热处理或铸造后的金属工件,表面往往附着氧化皮、残留盐类、油脂以及型砂等污染物,若不能有效清除,将引发尺寸偏差、表面缺陷甚至腐蚀隐患。本文针对金属工件与非金属工件的表面清理需求,重点探讨黑色金属铸造及热处理后氧化皮、残盐、残油的清除技术与工艺选择。
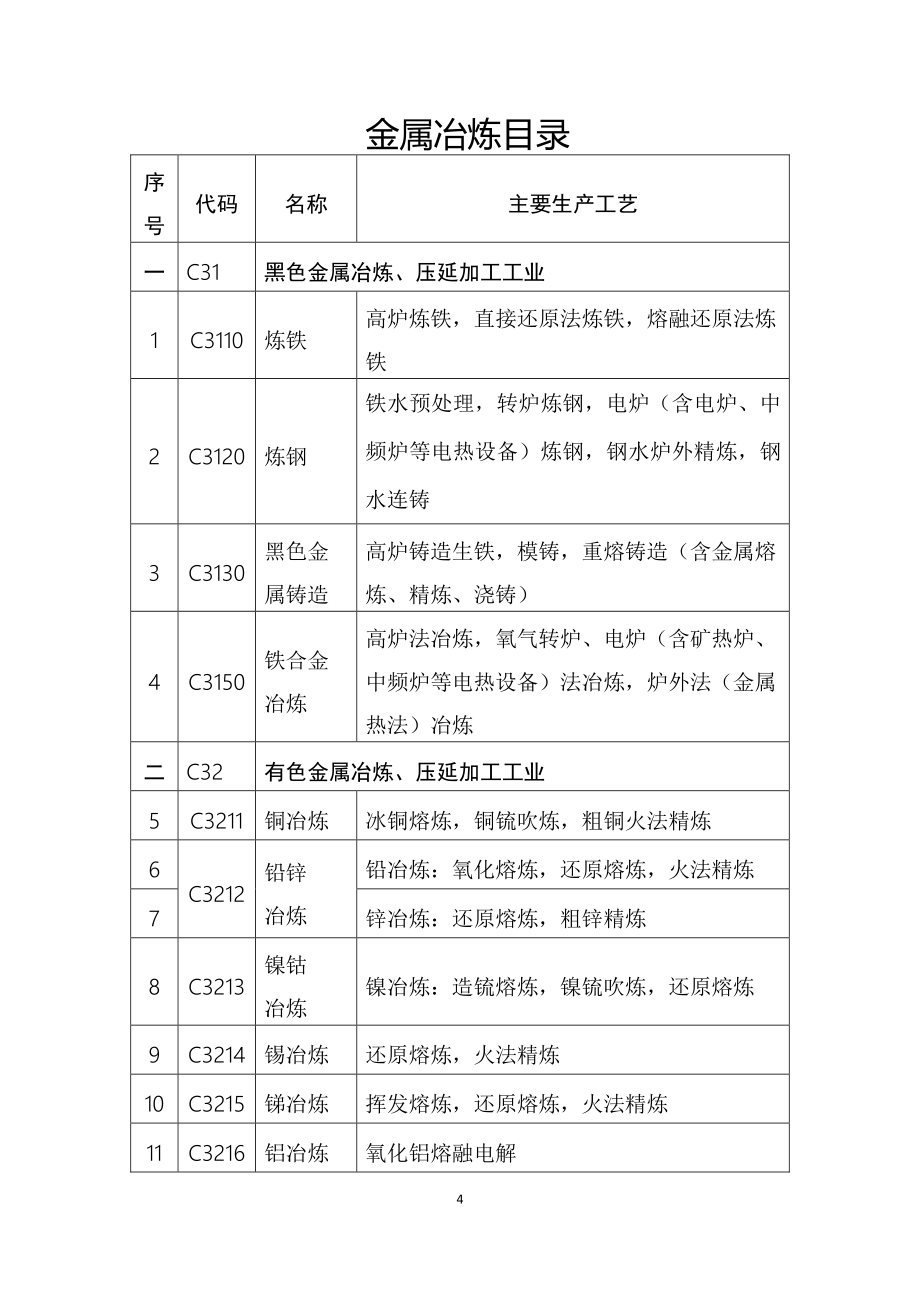
一、黑色金属铸造件的表面清理
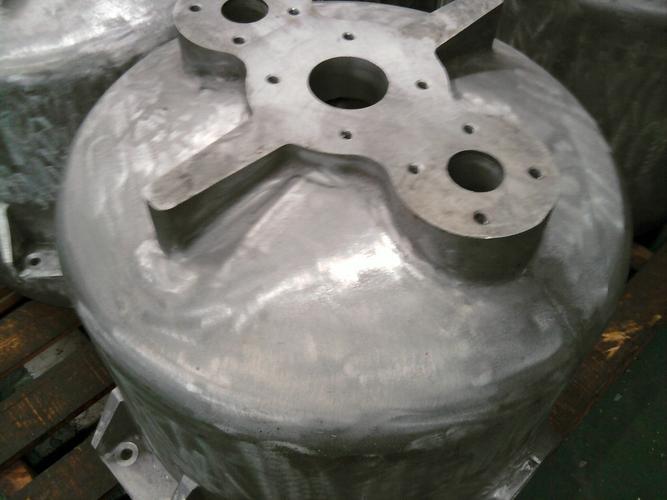
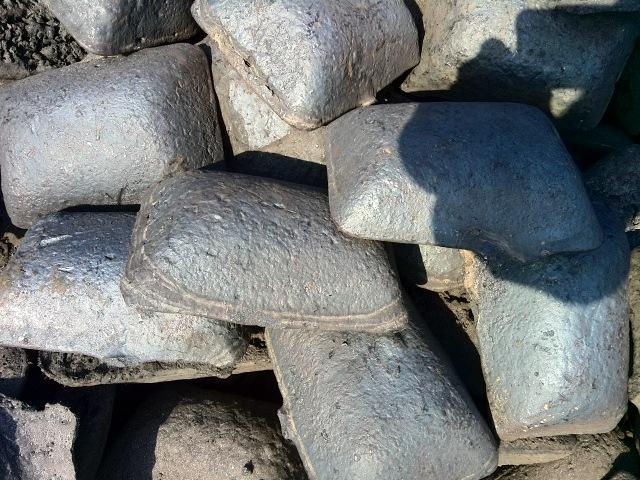
黑色金属(如铸铁、铸钢)在铸造过程中,表面会残留型砂、氧化皮及粘砂层。常用的清理方法包括:
- 机械清理:抛丸与喷丸是去除铸件表面氧化皮和粘砂的高效方式。通过高速弹丸冲击,可剥离热处理产生的氧化皮及铸造残留物,同时引入表面压应力,提升工件疲劳强度。对于复杂内腔,可采用抛丸机配合专用工装实现均匀清理。
- 滚筒清理:适用于小型铸件批量处理,通过滚筒旋转使工件相互摩擦,去除表面松散氧化皮和毛刺,但对顽固粘砂效果有限。
- 高压水射流:利用高压水配合磨料,可有效清除铸件表面残砂及氧化皮,尤其适合不便于干法清理的场合。
二、热处理后氧化皮、残盐与残油的清除
热处理工艺(如淬火、渗碳、盐浴处理)会在工件表面留下致密氧化皮、熔盐残留及淬火油污。残留物不仅影响外观,还会干扰后续电镀、磷化或涂装。
- 氧化皮清除:
- 酸洗:采用盐酸或硫酸溶液浸泡,溶解氧化铁皮。该方法效率高,但需注意控制酸浓度与时间,防止过腐蚀和氢脆;酸洗后应及时中和并干燥。
- 机械法:喷砂或抛丸可物理去除氧化皮,适用于局部或整体清理;对精密工件可采用玻璃珠喷砂以减少表面损伤。
- 碱煮-酸洗联合工艺:先经碱性溶液煮洗松动氧化皮,再酸洗去除,可降低酸耗并提高表面质量。
2. 残盐清除:
盐浴热处理后的残盐(如氯化盐、碳酸盐)易潮解并引发腐蚀。清除方式包括:
- 热水浸洗:利用盐类水溶性,将工件浸入60~80℃热水中,配合超声振动加速溶解,多次换水直至pH值中性。
- 高压水冲洗:对复杂几何形状工件,采用高压水靶向冲洗残盐聚集区域。
- 注意避免使用含硅清洗剂,以防形成难溶硅酸盐。
3. 残油清除:
淬火油、防锈油等有机物残留需通过除油工序去除。常用方法:
- 碱性除油:采用氢氧化钠、碳酸钠及表面活性剂组成的清洗液,通过皂化与乳化作用去除油脂;适用于黑色金属,但需控制碱度防止腐蚀。
- 溶剂清洗:使用碳氢溶剂或改性醇类清洗剂,溶解油脂后蒸馏回收,适合精密件与批量生产。
- 超声波辅助:在清洗液中引入超声空化效应,可显著提高复杂盲孔、螺纹处的除油效率。
三、非金属工件的表面清理特点
非金属工件(如塑料、陶瓷、玻璃)的表面清理需兼顾材料敏感性。例如,塑料件除油宜选用中性或弱碱性清洗剂,避免应力开裂;陶瓷件可采用喷砂或激光清理去除烧结残留,但需控制能量防止微裂纹。对于非金属与金属组合件,应优先考虑兼容性清洗工艺,如干冰清洗或等离子清洗,实现无损去除有机污染物。
四、工艺选择与质量控制
选择清理工艺时,需综合考虑工件材质、污染物类型、表面精度要求及环保法规。机械清理法适合大批量、重污染工件;化学法适合形状复杂、精度高的工件。无论采用何种方式,清理后应进行表面质量检验,包括目视检查、水膜连续性测试(评估清洁度)及残余物分析。清洗废液需按环保要求处理,推广水基清洗剂与闭环回收系统,减少环境影响。
综上,金属与非金属工件的表面清理是一项多技术协同的系统工程。针对黑色金属铸造及热处理后氧化皮、残盐、残油等污染物,合理组合机械、化学与物理清洗手段,并严格控制工艺参数,是实现高效、无损清理的关键。
如若转载,请注明出处:http://www.jmkxzn.com/product/36.html
更新时间:2026-11-01 20:53:43