巨型金属铸造与重工业 黑色金属铸造的技术核心与产业支柱
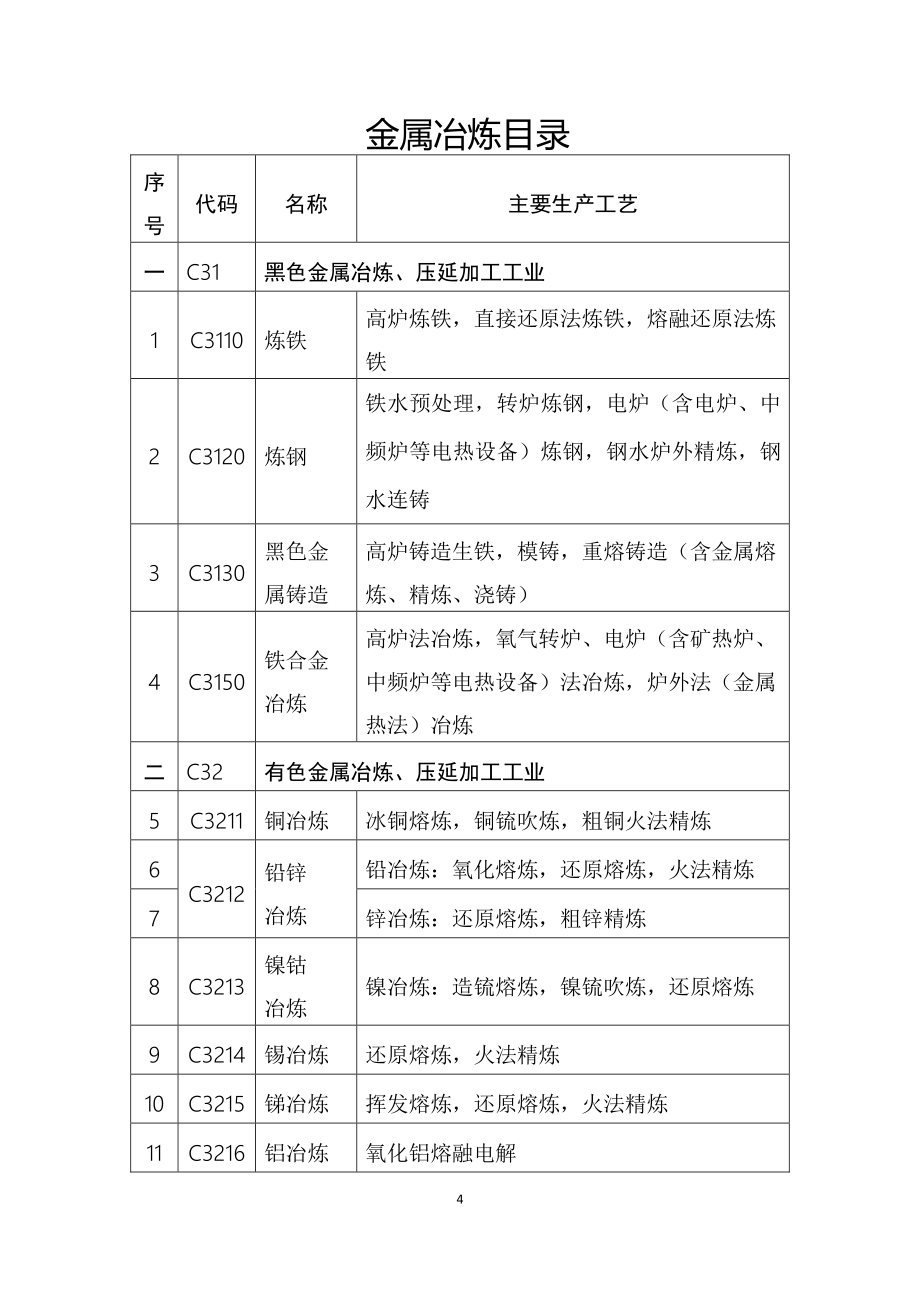
在重工业的宏大图景中,巨型金属铸造是塑造国家工业脊梁的关键工艺。其中,黑色金属铸造——即铁、钢及其合金的铸造——占据着绝对主导地位,其技术水平直接决定了能源、冶金、矿山、船舶、国防等核心领域的装备能力。本文将深入探讨巨型黑色金属铸造的工艺特点、关键技术与产业价值。
一、巨型黑色金属铸造的工艺定义与范畴
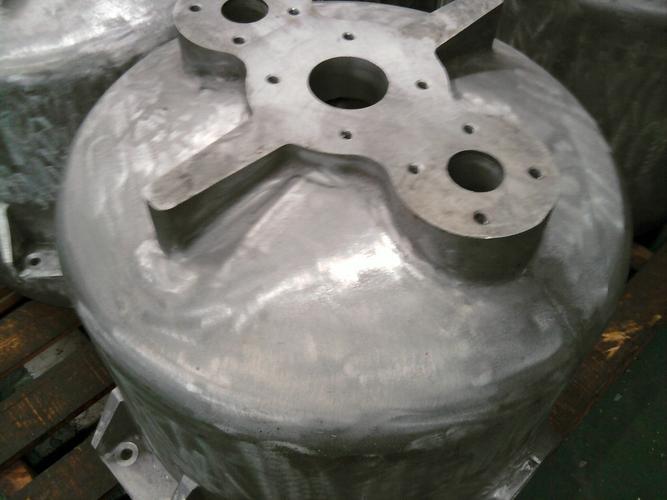
巨型金属铸造通常指单件重量在数十吨至数百吨、尺寸超常的大型铸件生产。黑色金属铸造涵盖铸铁(灰铸铁、球墨铸铁等)与铸钢(碳钢、合金钢)两大类。与普通铸造相比,巨型铸件的核心挑战在于:
- 充型与凝固控制:超大体积金属液(可达数百吨)的流动场与温度场极为复杂,易产生缩孔、缩松、偏析等缺陷;
- 造型与制芯:砂型尺寸巨大,需解决强度、透气性与尺寸精度间的矛盾;
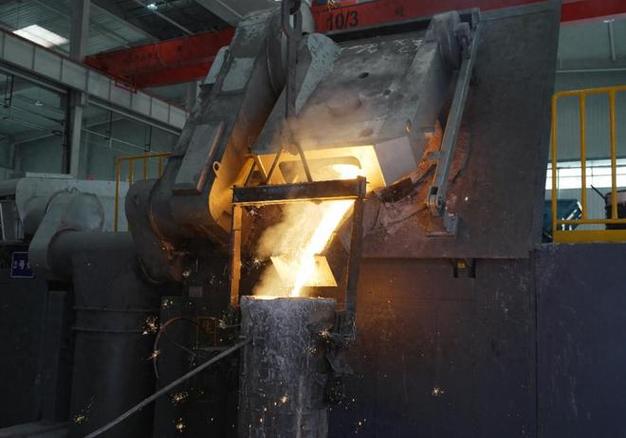
- 熔炼与浇注装备:需要超大吨位冲天炉、电弧炉或感应炉,以及配套的巨型浇包与起重运输系统;
- 应力与变形:厚大断面冷却缓慢,热应力与组织应力导致裂纹风险极高。
二、典型巨型黑色金属铸件产品
巨型黑色金属铸件是重型装备的“骨骼”,例如:
- 冶金机械:轧机机架(单重可达300吨以上)、大型齿轮坯、高炉炉体冷却壁;
- 能源装备:水电水轮机转轮(铸钢)、风电轮毂(球墨铸铁)、火电汽缸;
- 矿山与建材:破碎机颚板、磨机端盖、回转窑轮带;
- 船舶与重型车辆:船用柴油机曲轴、大型船艉铸件、重型卡车桥壳。
这些部件的可靠性直接关系到重大装备的服役寿命与安全。
三、关键工艺技术解析
1. 熔炼与精炼技术
巨型铸件要求金属液成分精确、纯净度高。大型电弧炉与LF精炼炉(钢包精炼炉)的联合使用可有效脱硫、脱磷、去除夹杂物。对于球墨铸铁,球化处理与孕育处理的稳定性至关重要,需采用包内冲入法或喂线法保障大规模铁液的球化效果。
2. 造型与制芯工艺
- 砂型铸造:仍是巨型黑色金属铸件的主流方法。采用自硬树脂砂或水玻璃砂,配合大型连续式混砂机与振实台。对于超大型件,采用地坑造型或组芯造型以降低工装成本。
- 特种铸造:离心铸造用于大型管类铸件;消失模与V法铸造在特定批量下亦有应用,但受限于模具尺寸与成本。
数值模拟(CAE)是优化工艺的核心工具,通过凝固模拟预测缩孔位置,指导冒口与冷铁设计。
3. 浇注系统与凝固控制
- 浇注系统设计:采用底注式或阶梯式浇注以满足层流充型,避免卷气与冷隔。
- 冒口与冷铁:巨型铸件需布置大尺寸保温冒口与半无限大冷铁,以实现顺序凝固。发热冒口套与保温补贴是常用技术。
- 凝固模拟与工艺验证:借助Magma、ProCAST等软件进行多轮迭代,结合实际问题进行工艺调整。
4. 热处理与焊补
铸后热处理(退火、正火、调质)用于消除内应力、细化晶粒、改善力学性能。对于巨型铸件,热处理炉的尺寸与温度均匀性控制是关键。局部缺陷(如微裂纹)允许在严格工艺评定下进行焊补,但需控制热输入与焊后消应力。
四、产业地位与发展趋势
黑色金属铸造重工业是装备制造业的基础,其发展水平体现了一个国家重工业的整体实力。当前趋势包括:
- 大型化与轻量化并重:一方面满足超大装备需求,另一方面通过拓扑优化与高强材料减少壁厚,降低重量(如风电铸件轻量化设计)。
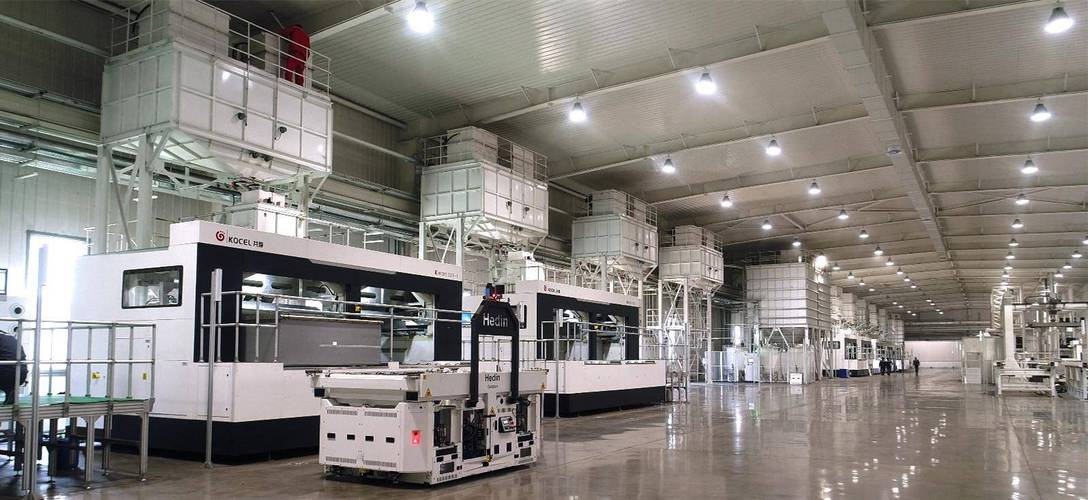
- 数字化与智能化:基于数字孪生的铸造工艺仿真、AI缺陷预测、自动化浇注与信息化管理系统正在推广。
- 绿色铸造:废旧金属循环利用、干法落砂、树脂砂再生、余热回收等技术减少环境负荷,降低吨铸件能耗与排放。
五、
巨型金属铸造,特别是黑色金属铸造,是重工业体系中不可替代的制造环节。从煤电路港到重型机械,其产品支撑着国民经济的基础命脉。面对高端化、智能化与绿色化的新要求,铸造行业需持续突破大断面凝固控制、超大件热处理等核心技术,夯实重工业的制造根基。随着材料科学与数字技术的融合,巨型黑色金属铸造将在高端装备制造中发挥更关键的作用。
如若转载,请注明出处:http://www.jmkxzn.com/product/46.html
更新时间:2026-11-01 00:36:15